

-


-


-


-


WeChat

-
whatsapp


Produtos





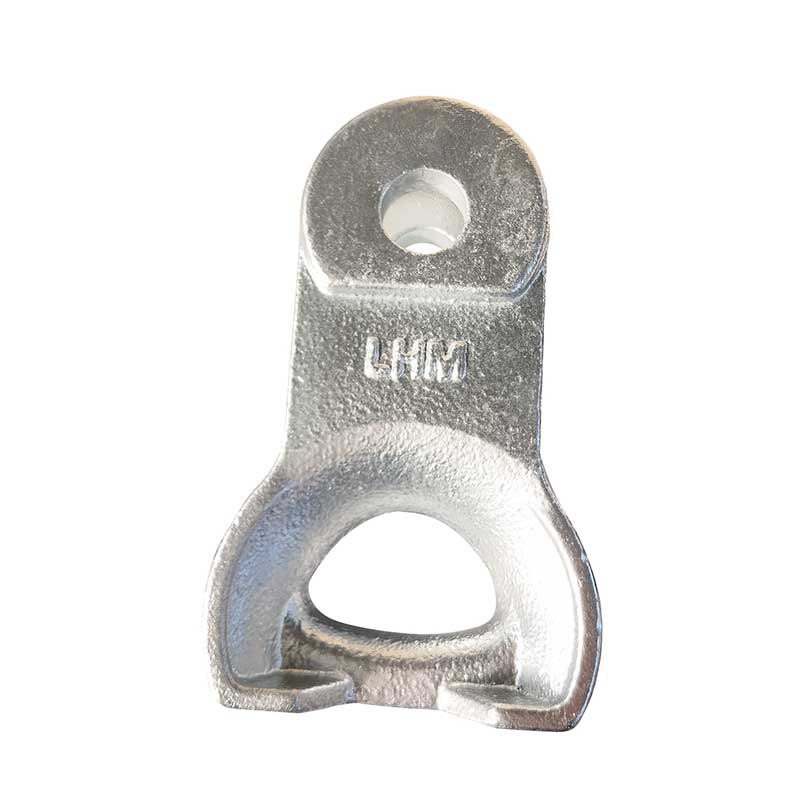
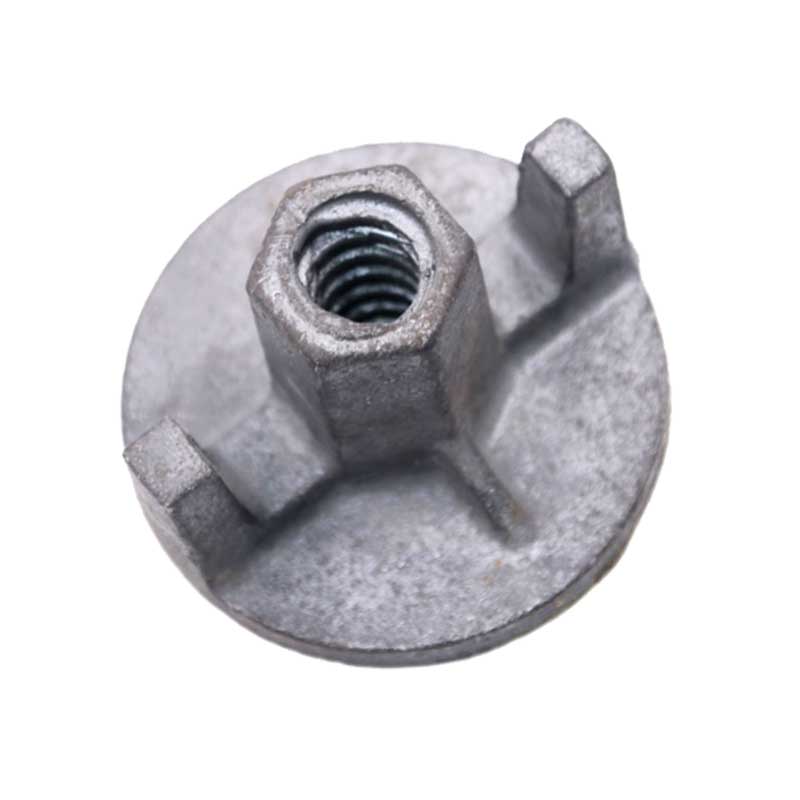
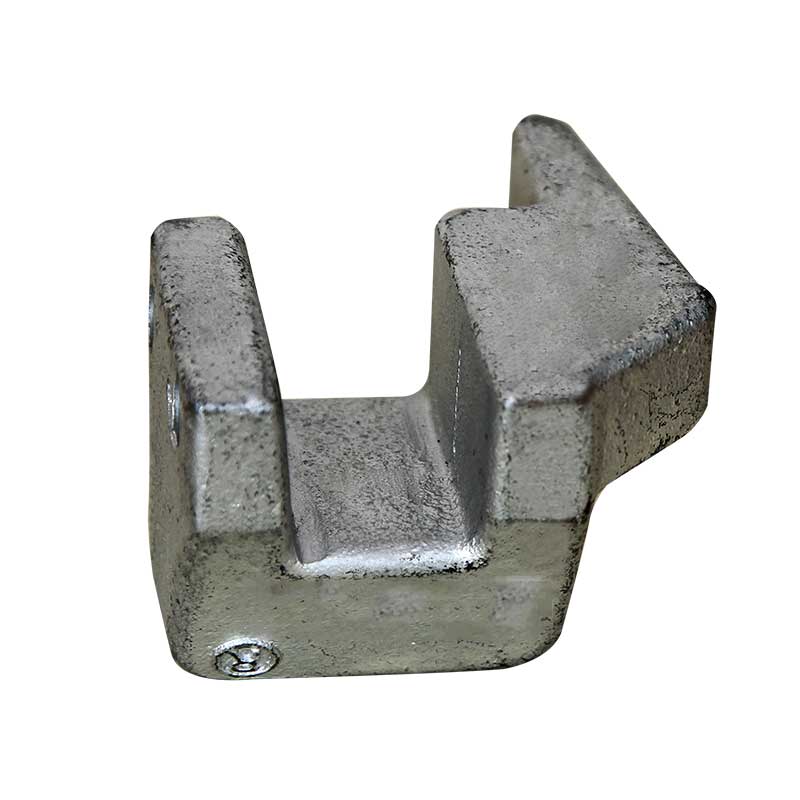
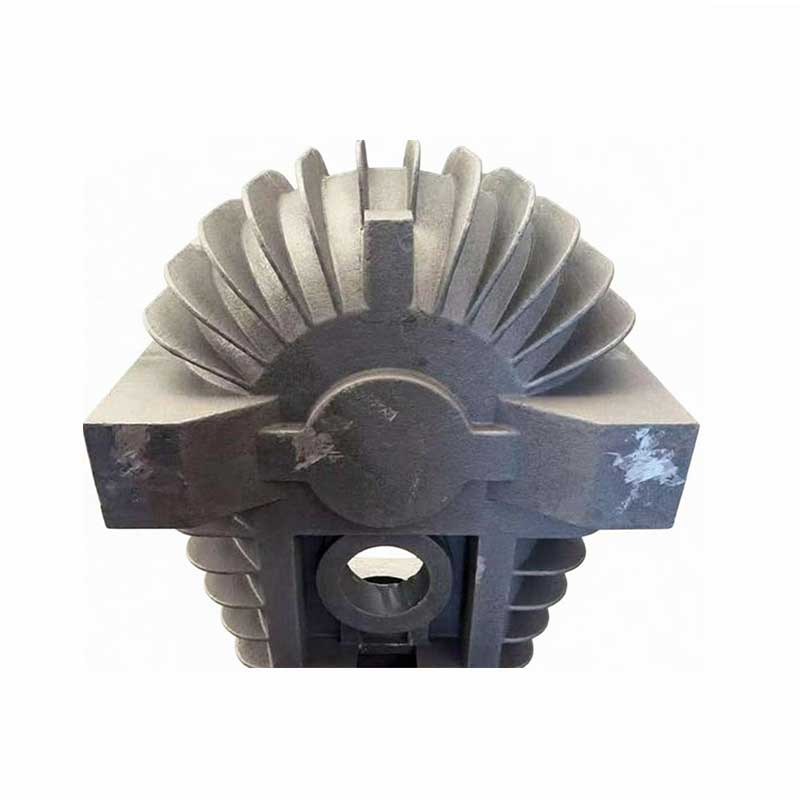
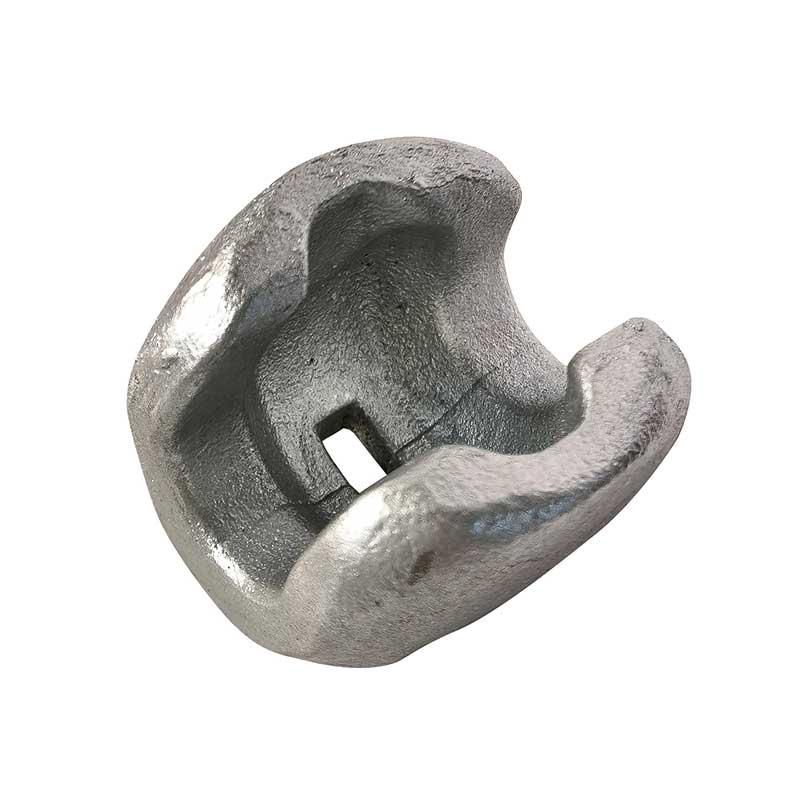
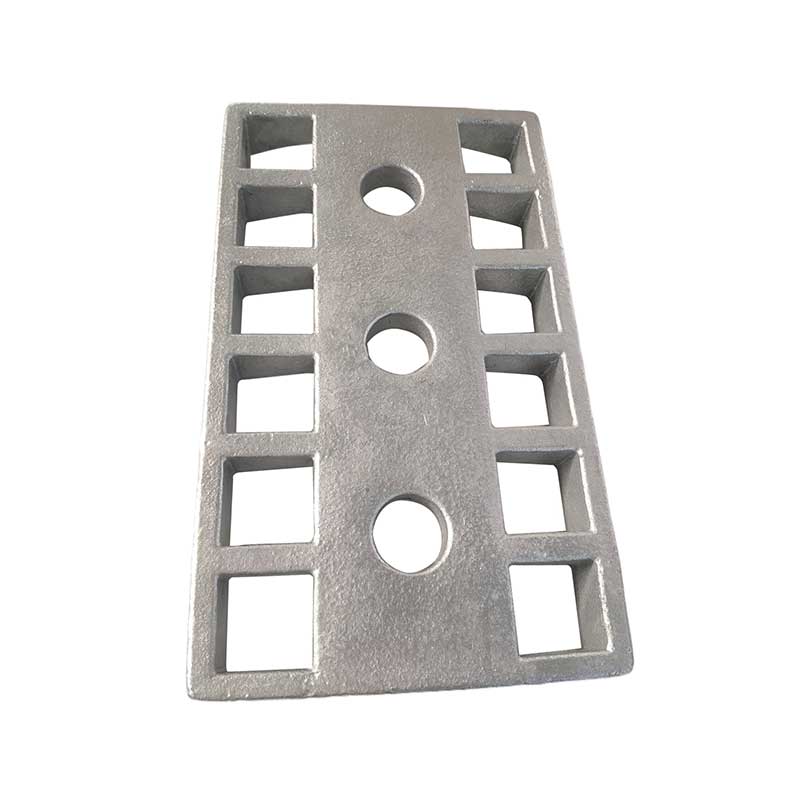
Fundições em areia com revestimento
Utiliza-se areia revestida (concha), composta por areia de quartzo, pré-revestida com resina fenólica termoplástica e um endurecedor - hexametilenotetramina. A placa modelo de metal é aquecida a 180–340 °C.
Descrição
marcador

Descrição do produto
Processo de fundição de casca (fundição a quente usando areia revestida, especializada para fundição de precisão de metais ferrosos)
Princípio do processo
Utiliza-se areia revestida (concha), composta por areia de quartzo, pré-revestida com resina fenólica termoplástica e um endurecedor - hexametilenotetramina. A placa modelo de metal é aquecida a 180–340 °C. Quando a areia revestida entra em contato com altas temperaturas, a resina derrete rapidamente, reticula e endurece, formando uma casca de areia fina e dura na superfície da laje modelo. Uma vez removida a casca, as duas metades do molde são unidas para formar a cavidade do molde. Areia seca é derramada ao redor da parte externa da casca para suporte antes do ferro fundido ser derramado, equilibrando o custo da fundição em areia com a precisão dimensional da fundição de precisão.
Matérias-primas especiais
Areia de moldagem: areia fina revestida com teor de resina de 2,5-4%; baixa regenerabilidade.
Placa modelo: Molde bipartido feito de aço fundido ou ferro fundido, que possui alta resistência ao calor, resistência ao desgaste e longa vida útil com uso repetido.
Agente desmoldante: estearato de cálcio e óleo de silicone para evitar que a casca de areia grude no molde.
Materiais ferrosos utilizados: peças de pequena e média precisão em ferro cinzento e dúctil, como árvores de comando, engrenagens, sedes de válvulas e carcaças hidráulicas.
Diagrama tecnológico passo a passo do processo de fundição em molde de casca
Fundições de ferro na condição de entrega, produzidas por fundição em casca
Processo padrão de seis etapas
(1) Aquecimento da placa modelo de metal e aplicação do agente desmoldante
Aqueça o molde a 200–280 °C e aplique o agente desmoldante uniformemente para garantir a remoção livre da camada de areia.
(2) Aplicação de areia com tremonha basculante (operação básica)
Pressione a laje do modelo aquecida contra o reservatório de areia e inverta todo o conjunto para cobrir completamente a superfície do modelo com areia revestida. Segure por 8–15 segundos. A areia da superfície é aquecida para endurecer em uma casca dura, enquanto a areia solta não aquecida é despejada de volta na tremonha.
(3) Endurecimento adicional (queimadura) do molde de casca
Transfira a placa modelo com a casca de areia formada para um forno de cura secundário a 180-220°C por 30-90 segundos para aumentar a resistência térmica da casca. A espessura da casca é controlada entre 8–15 mm.
(4) Retirar a casca, fazer núcleos e montar meios-moldes
Remova a meia concha acabada do molde usando o mecanismo de ejeção. Para peças com cavidades internas, os núcleos são feitos de areia revestida ao mesmo tempo, depois as meias-conchas superior e inferior são alinhadas e fixadas entre si.
(5) Instalação no frasco para reforço e enchimento
Coloque o molde de concha montado no frasco e preencha o espaço ao redor dele com areia de suporte seca para evitar que a concha se expanda e rache durante o vazamento. Despeje ferro fundido fundido a uma temperatura fixa de 1400–1460 °C.
(6) Resfriamento, descascamento e limpeza
Após resfriamento por 4-12 horas, destrua a casca de areia e remova as peças fundidas. Remover sprues e sprues, realizar jateamento, detecção de falhas e usinagem final.
As principais vantagens e desvantagens da fundição em casca
Vantagens (em comparação com a fundição em areia convencional)
Precisão significativamente aumentada: tolerância dimensional CT9–CT11, dimensões estáveis e excelente repetibilidade na produção em massa.
Superfície lisa: rugosidade superficial Ra 6–25 µm com mínima camada queimada, o que reduz significativamente as tolerâncias para torneamento, fresamento e retificação.
Excelente capacidade de formar peças fundidas de paredes finas: A alta rigidez do molde de casca garante a produção estável de peças fundidas de ferro fundido com paredes finas de 2-3 mm de espessura, topografia complexa e pequenos furos.
Consumo de areia extremamente baixo: apenas uma fina camada de casca forma a cavidade; o consumo de areia é apenas 1/10 daquele da fundição em areia convencional.
Altamente compatível com automação: compatível com linhas automáticas para produção de moldes de casca em produção em massa contínua.
Estrutura de fundição homogênea: a permeabilidade controlada ao gás da carcaça reduz significativamente os defeitos, incluindo buracos de gás e inclusões de escória.

entre em contato conosco
Produtos populares relacionados
Alça da válvula
Puxadores e volantes industriais de alta qualidade para válvulas gaveta, válvulas gaveta e válvulas borboleta. Feito de ferro fundido durável, aço e alumínio. Certificado ISO 9001, design ergonômico, compatível com API/ISO. O serviço OEM/ODM personalizado está disponível. Exporte para todo o mundo.
Fundição em areia de argila
A fundição em areia argilosa é o processo tradicional de fundição em areia mais comum e barato, comumente conhecido como fundição em terra úmida. As principais matérias-primas incluem areia de quartzo, argila bentonita, água e pó de carvão.
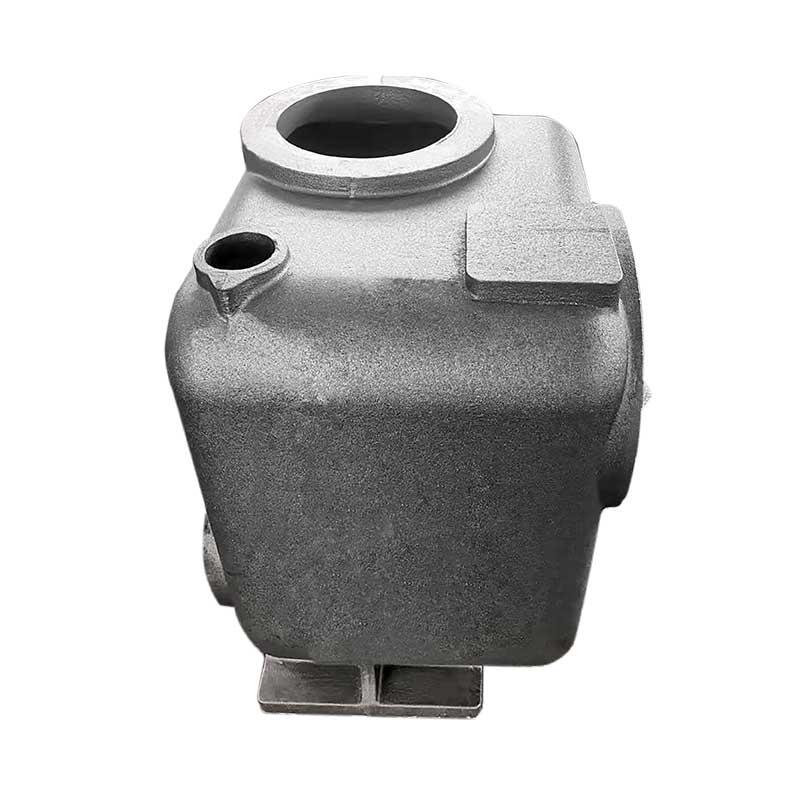
Impulsor da bomba
Impulsores de bomba fundidos de alta eficiência para aplicações industriais, agrícolas e marítimas. Fundição de precisão em aço inoxidável SS304/316, aços duplex, ferro fundido e bronze. Certificação ISO 9001, balanceamento dinâmico e usinagem CNC. Serviços OEM e ODM estão disponíveis. Entrega global de Qingdao.
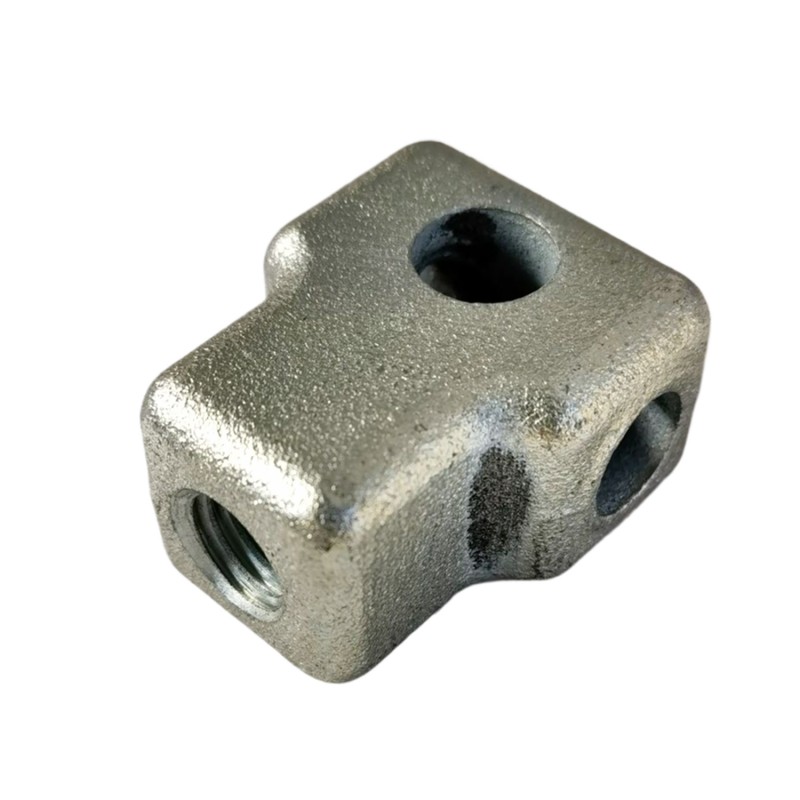
Conector suspenso
Nossa braçadeira suspensa fundida em areia é um acessório de linha durável e especializado, projetado para linhas de energia aéreas, sistemas de barramentos de subestações e novas conexões de rede de energia.

Peças de reposição para bombas
Em sistemas hidráulicos industriais, os principais componentes de bombas e válvulas são fatores críticos que determinam a capacidade de carga de pressão, a estanqueidade e a vida útil de todo o equipamento.
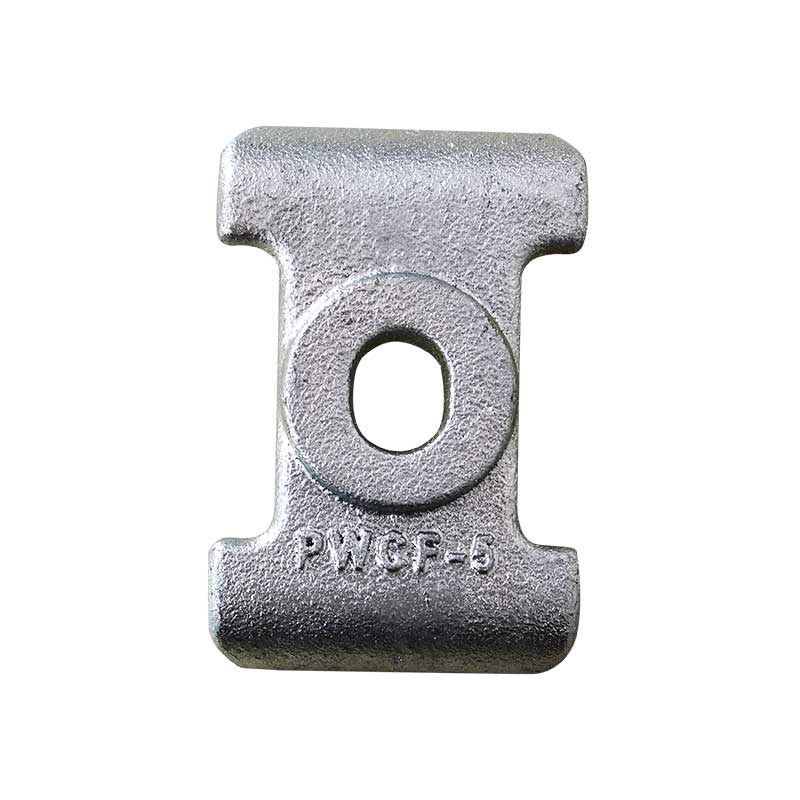
Arruela
Nossa lavadora de força para fundição em areia é um elemento de transferência de carga pesada especialmente projetado para conexões de linhas de energia, equipamentos de subestações e conexões de estruturas de suporte.
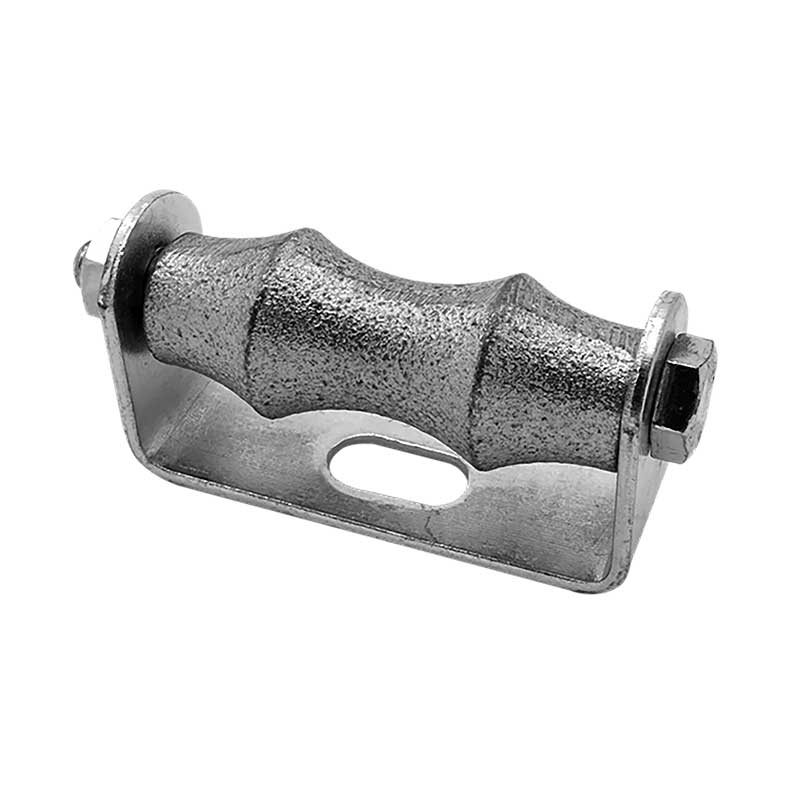
Rolo de tubo
Fabricante certificado de rolos de tubos industriais e rolos de suporte. Rolos de aço/ferro fundido altamente carregados para oleodutos e gasodutos e construção. Serviços OEM/ODM personalizados, conformidade com ASTM/DIN. Exportar para os EUA, UE e América do Sul. Solicite um orçamento.
Fixação estrutural universal
Engenharia de fixações estruturais universais para condições operacionais severas. Fundição com certificação ISO 9001 que oferece fundição personalizada (moldagem em argila e areia/concha) para os mercados dos EUA, UE e América do Sul. Alta resistência, resistência à corrosão, em conformidade com os padrões ASTM/DIN. Solicite um orçamento.
Elemento de tensão da corrente
Nossa amarração de corrente para fundição em areia é um dispositivo de fixação de carga de alta resistência e serviço pesado, amplamente utilizado em transporte industrial, amarração de carga e fixação de equipamentos pesados.
balancim de carro
Balancins em ferro fundido de alta qualidade para motores de automóveis. Feito de ferro fundido de alta resistência QT450/QT500 com superfícies de trabalho usinadas em CNC. A fundição possui certificação ISO 9001 e IATF 16949. Alta resistência à fadiga e resistência ao desgaste. Exporte para todo o mundo a partir de Qingdao, China.
Braçadeira suspensa
Nosso grampo para linha de energia aérea fundido em areia é um elemento de fixação e suporte de carga de precisão de alto desempenho projetado para linhas de energia aéreas, redes de distribuição e sistemas aéreos de subestações em todo o mundo.
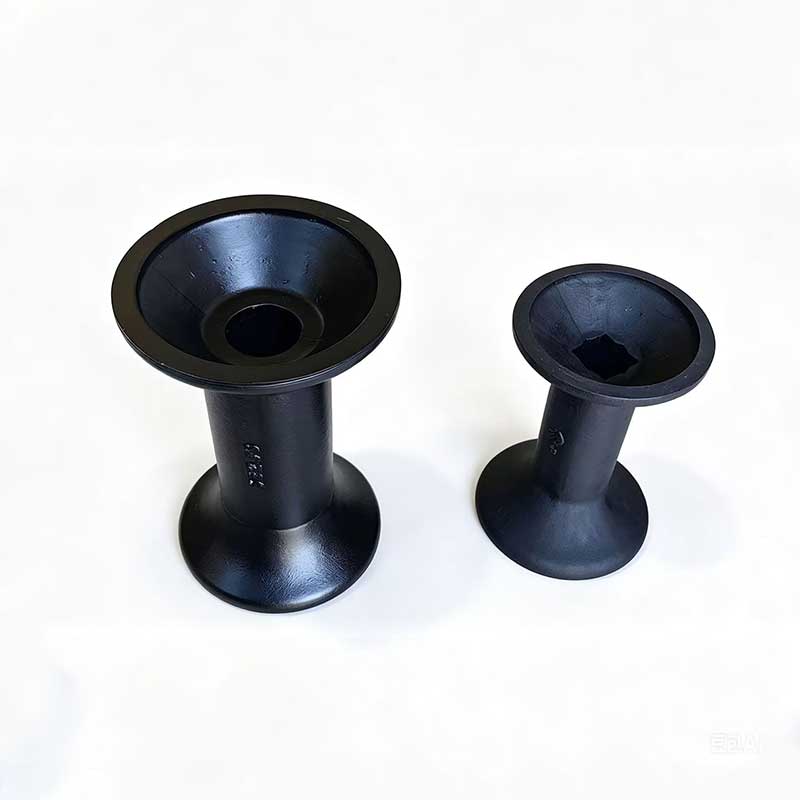
Peças para máquinas agrícolas
As máquinas agrícolas operam em condições adversas de campo com cargas elevadas, onde a confiabilidade das peças de reposição determina diretamente o tempo de atividade e a eficiência da colheita.
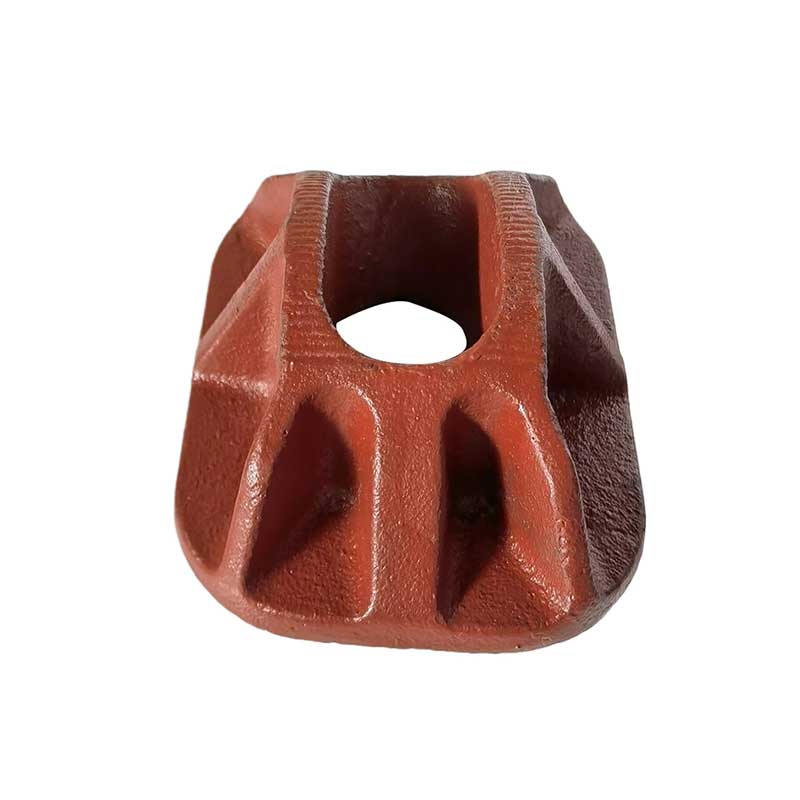
Suporte de calçada
Nosso suporte de poste de energia para calçada fundido em areia é um suporte de montagem resistente projetado especificamente para postes de energia em calçadas urbanas, sistemas de iluminação pública e instalações de distribuição pública.
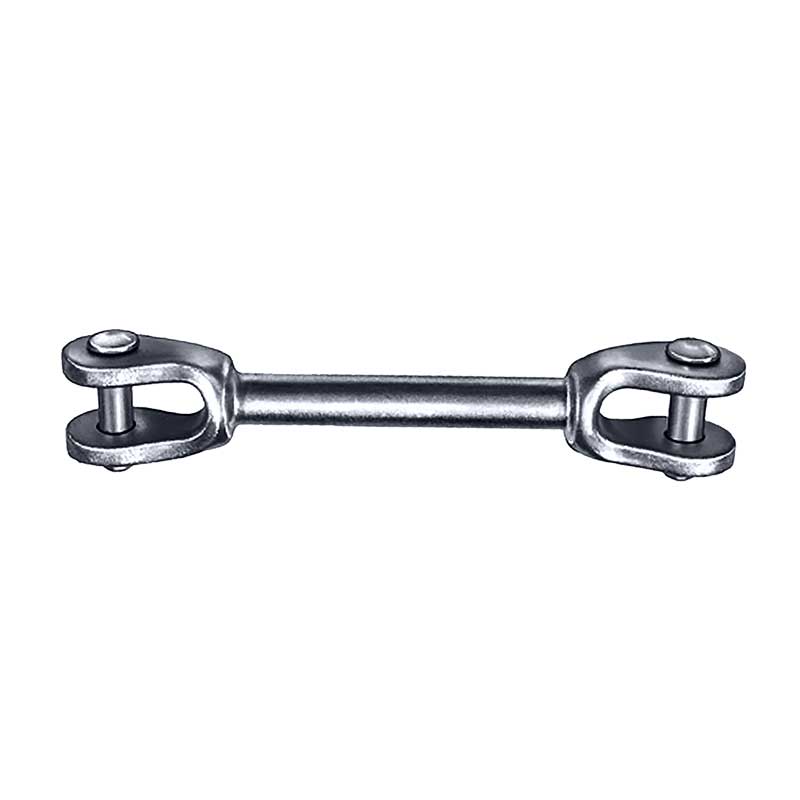
Ilhó
Nosso terminal de alimentação para fundição em areia é um suporte de conexão de peça única crítico projetado especificamente para linhas de energia aéreas, cadeias de isoladores de subestações e sistemas aéreos de redes de distribuição.
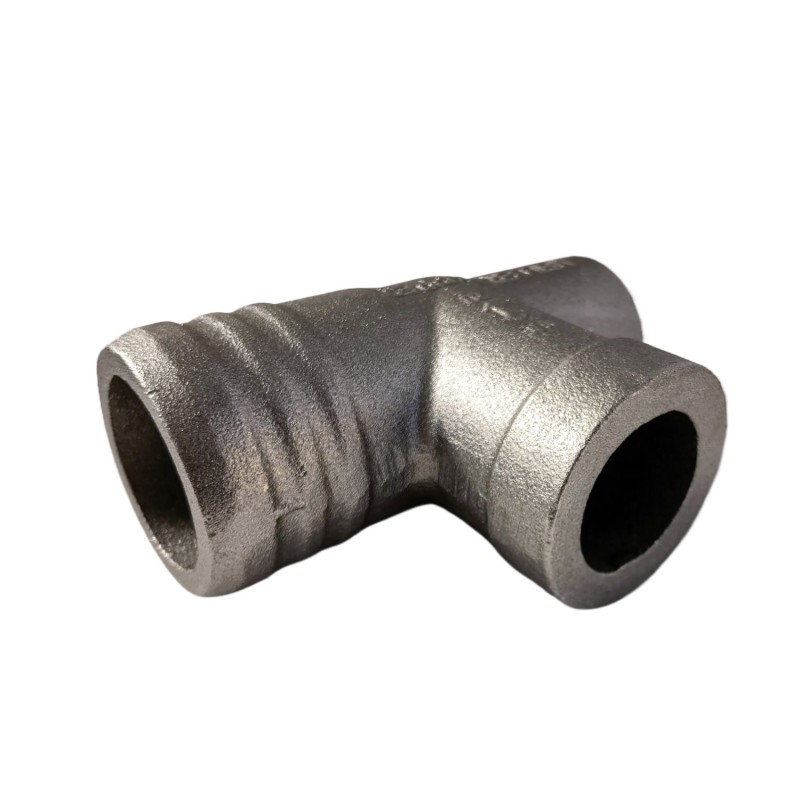
Acessórios para tubos
Como acessórios essenciais projetados para sistemas de água e esgoto, tubulações municipais, encanamentos de edifícios e outras aplicações críticas, nossos acessórios de ferro fundido premium são produzidos por fundição em areia a partir de ferro fundido fundido.
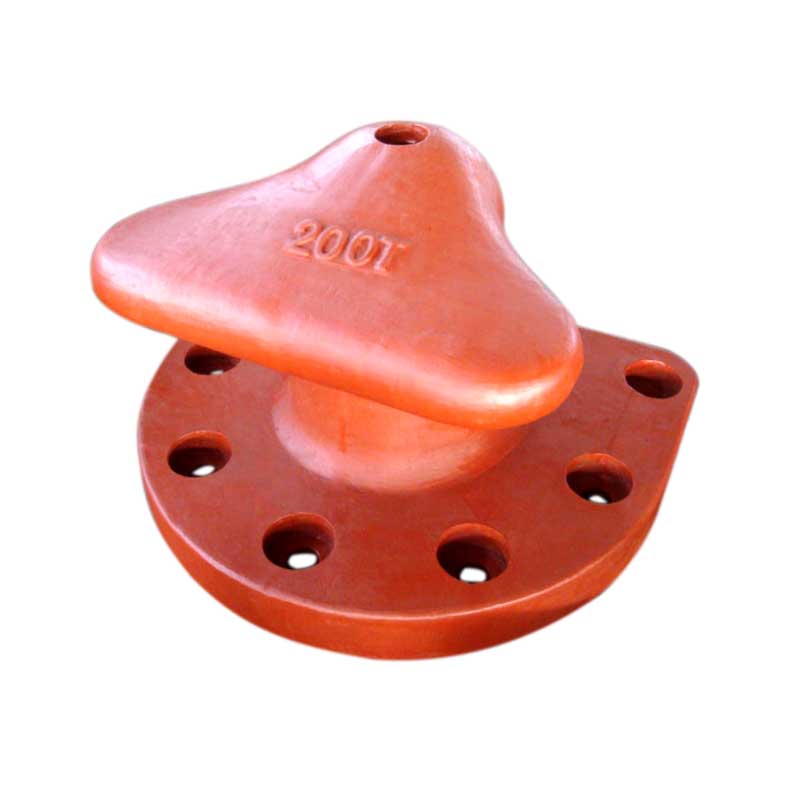
Poste de amarração
Os cabeços de amarração em ferro fundido são dispositivos de amarração essenciais amplamente instalados em cais, cais e molhes para transferir de forma confiável as forças de amarração dos navios atracados para a estrutura do cais.