-


-


-


-


WeChat

-
whatsapp

Qingdao Zhaoyuqi Engenharia Mecânica Co., Ltd
Qingdao Zhaoyuqi Engenharia Mecânica Co., Ltd
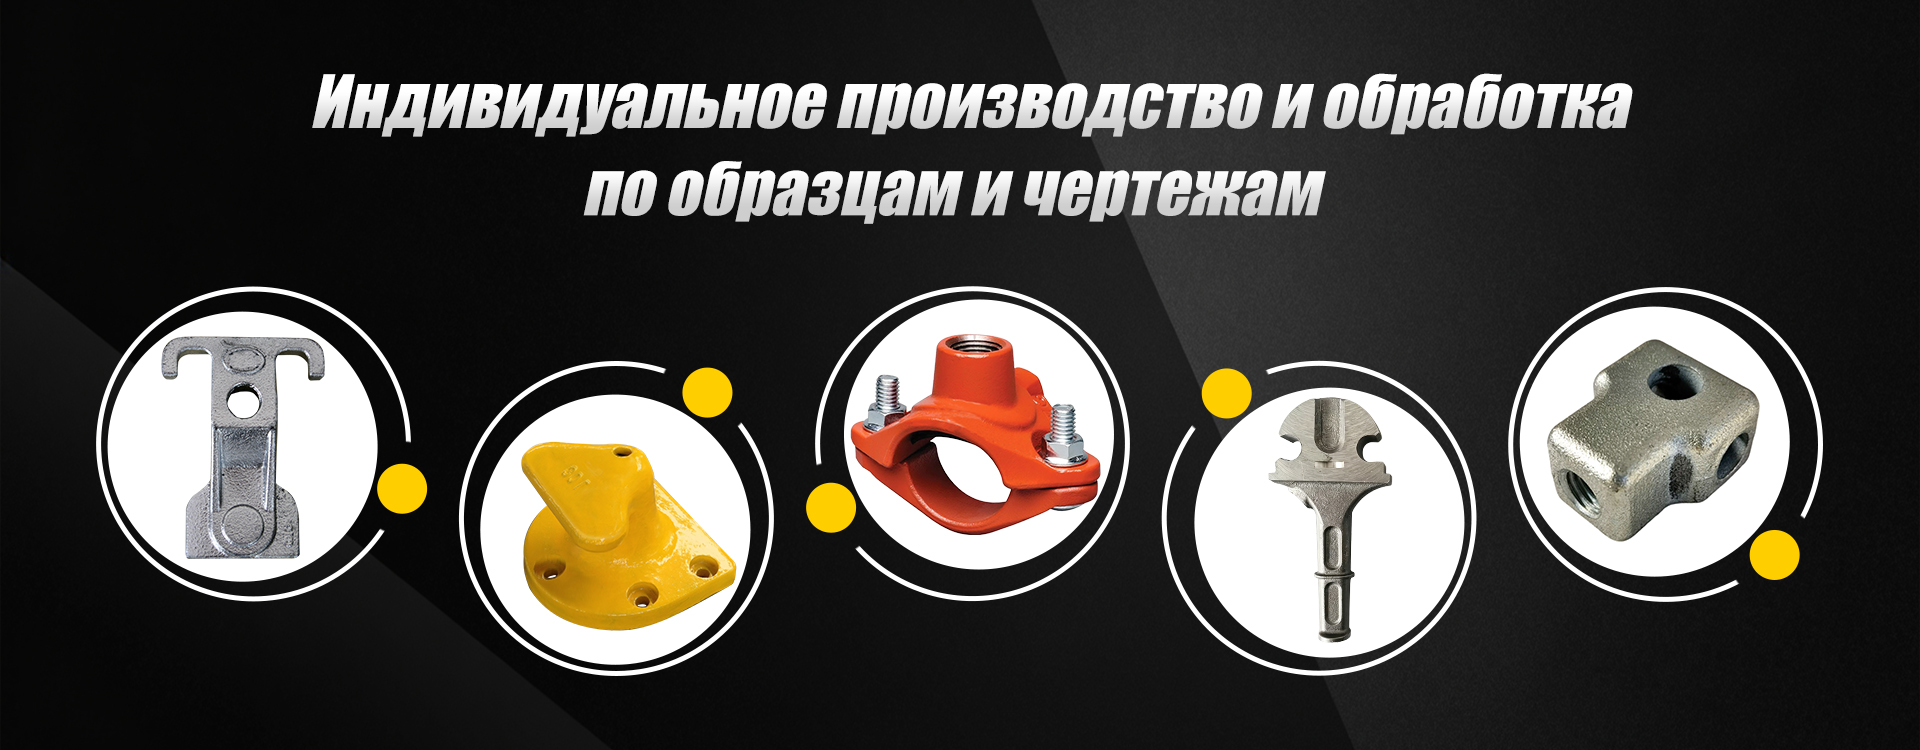
Nossos produtos
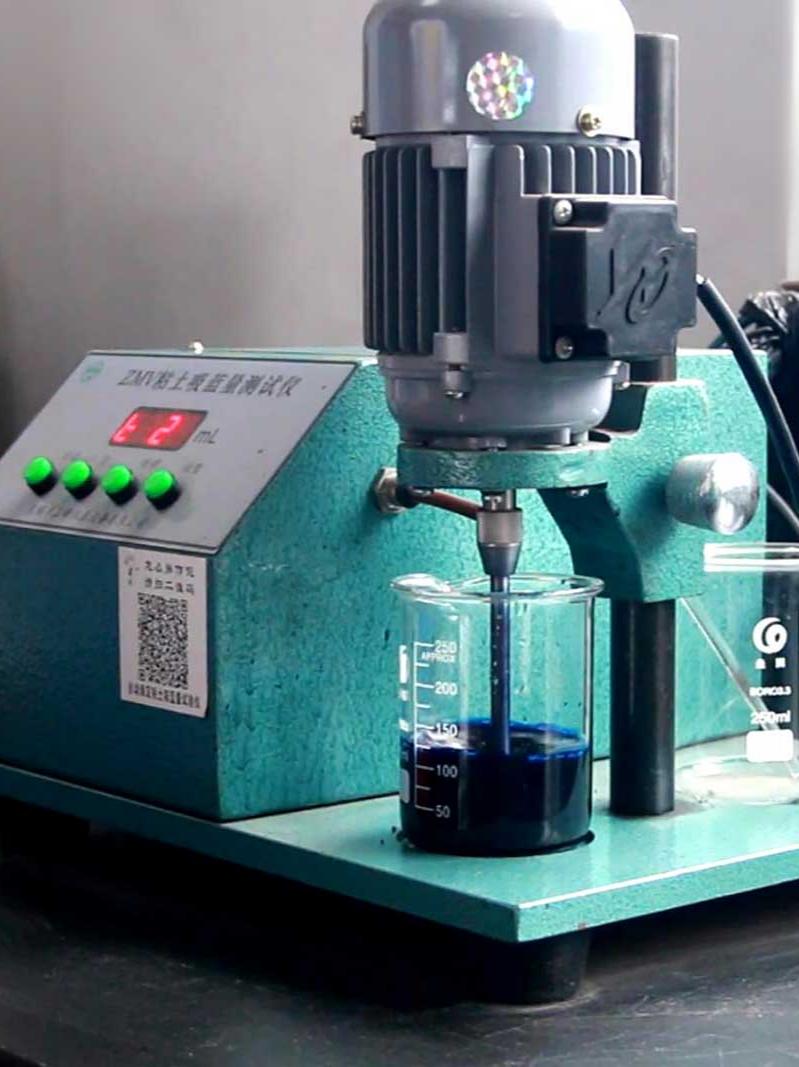
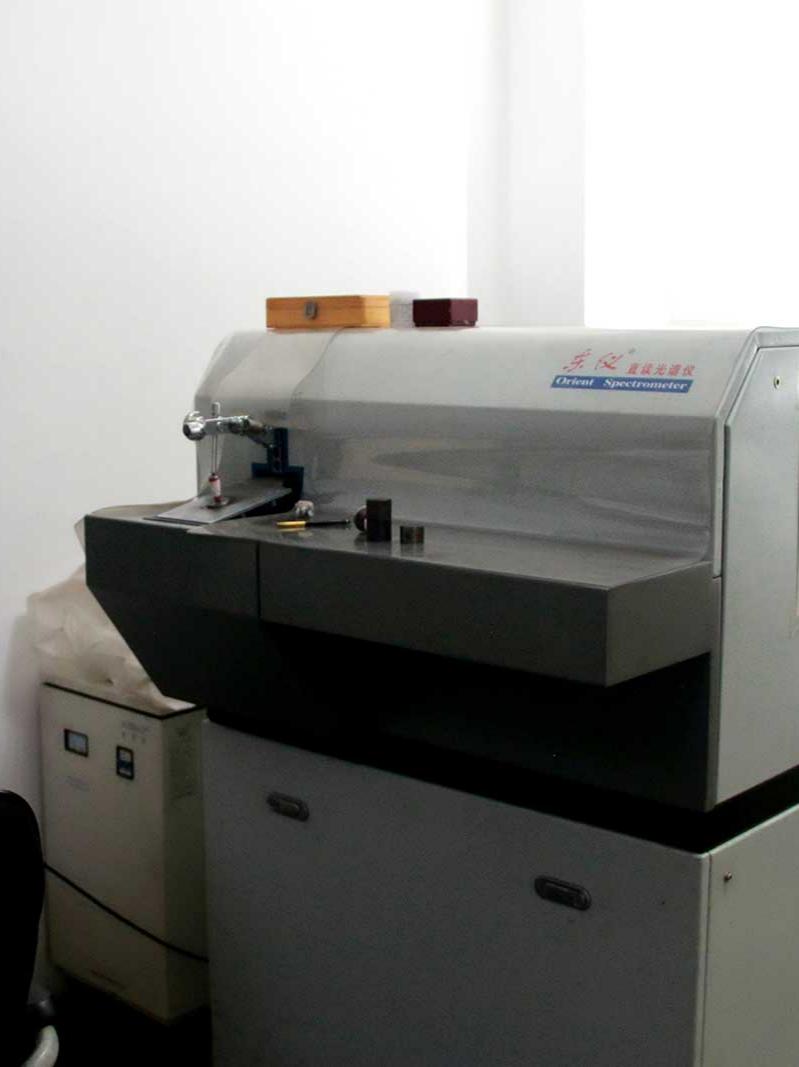
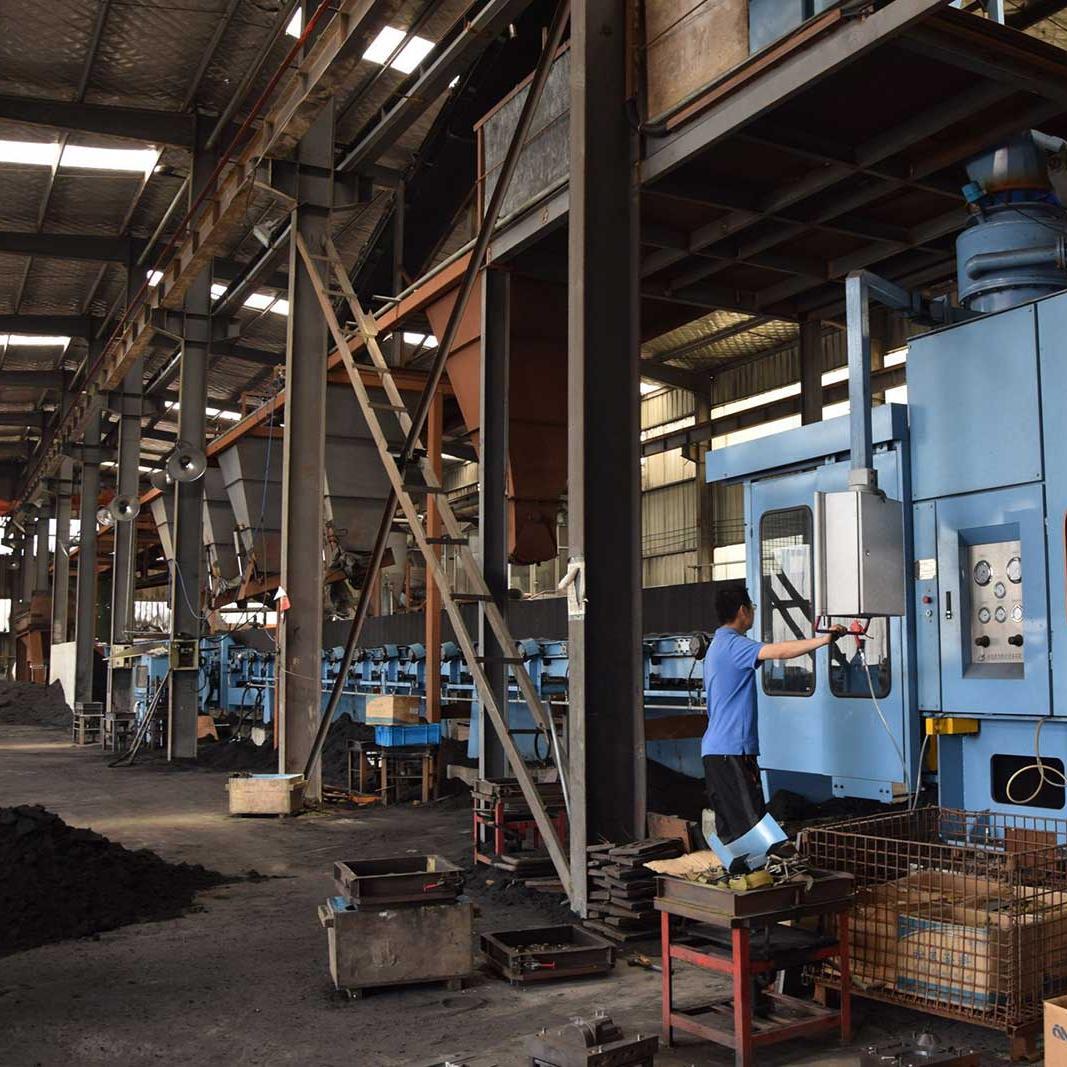
Qingdao Zhaoyuqi Engenharia Mecânica Co., Ltd
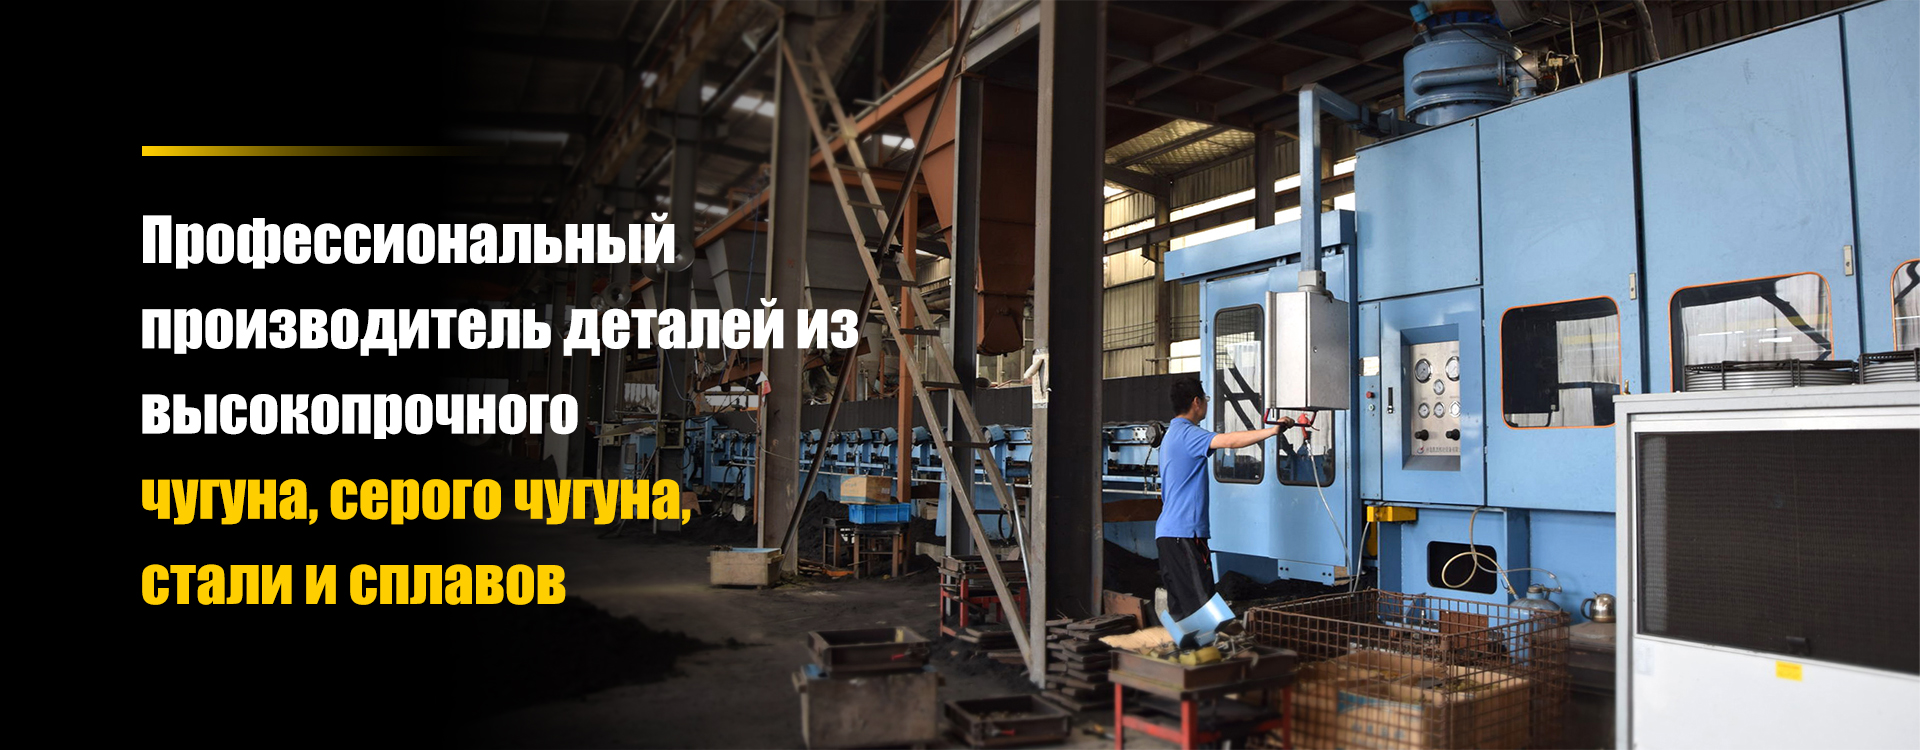
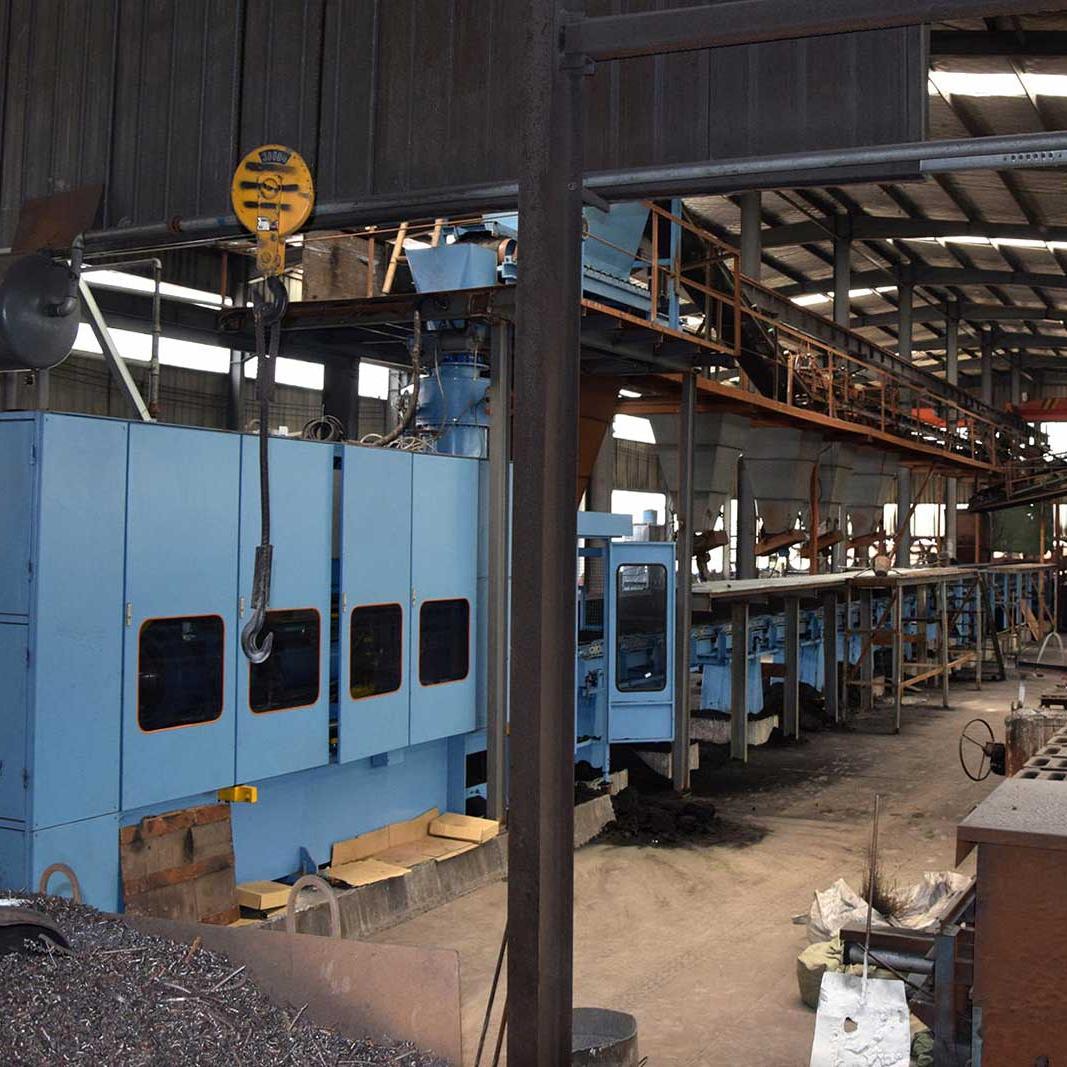
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd foi fundada em 2005. Está localizada em Qingdao, que é uma cidade portuária. Nossa fábrica é especializada em serviços de fundição de ferro personalizados OEM há mais de 20 anos. Os principais materiais que utilizamos são ferro dúctil, ferro fundido cinzento, aço e ligas metálicas. Passamos pela certificação ISO 9000 desde 2005.
Mais detalhes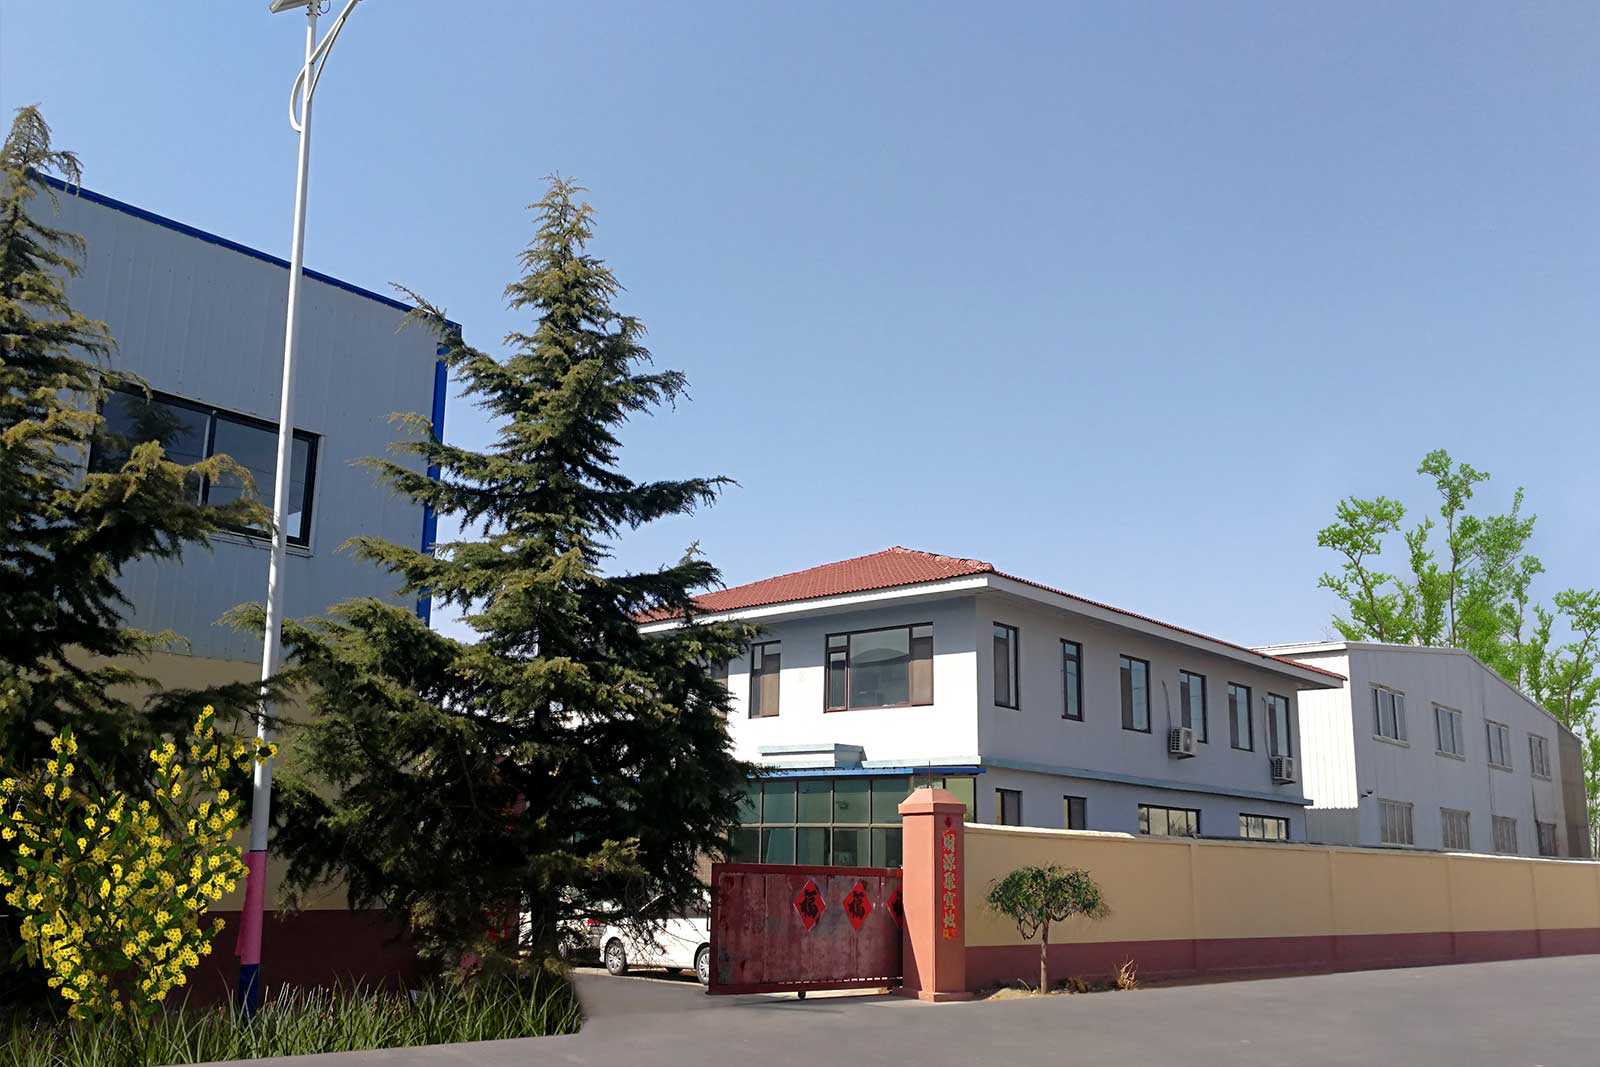
Equipe de serviço profissional, garantia de serviço pós-venda
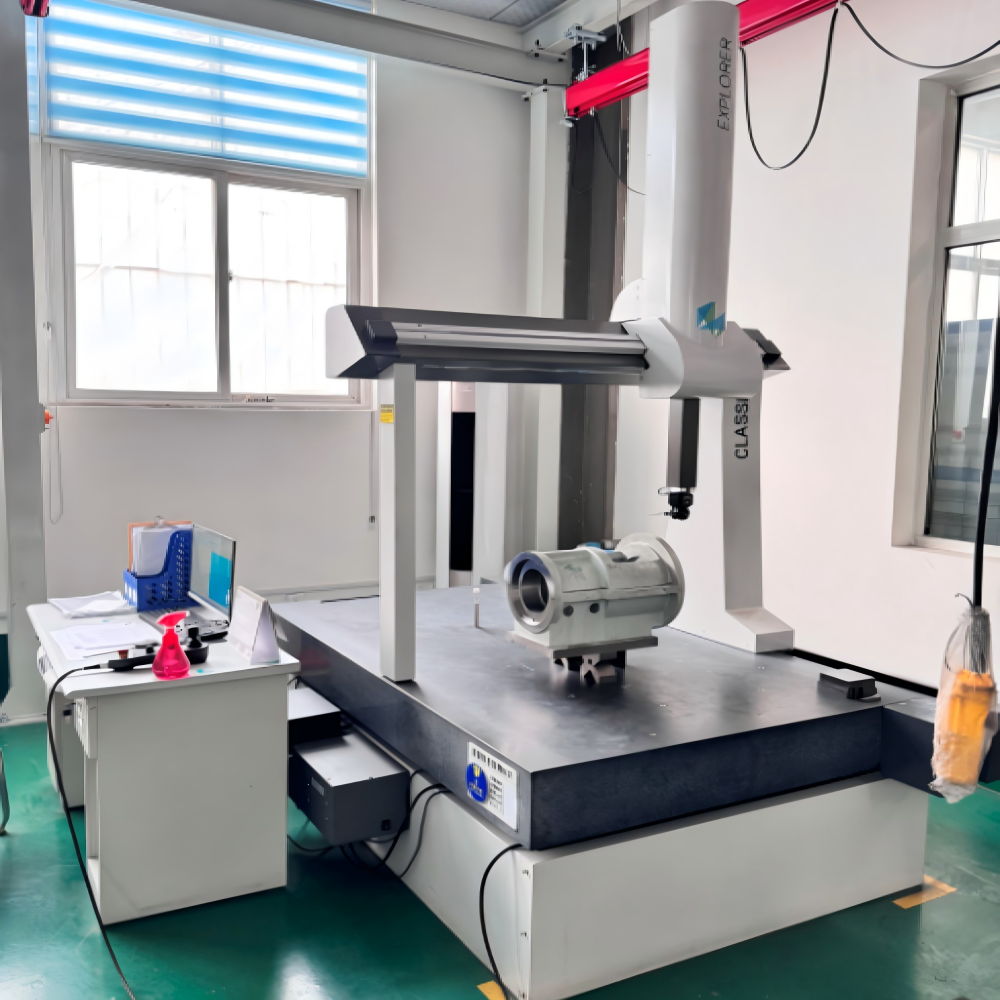
A empresa coloca a produção de produtos de alta qualidade em primeiro lugar, trata a qualidade como vida, lidera constantemente o desenvolvimento da indústria e obteve a certificação ISO 9000 em 2015. Atualmente, a empresa conta com mais de 100 funcionários, uma equipe profissional de P&D, excelentes equipamentos de produção e uma linha de moldagem DISA. É uma das primeiras empresas de fundição em forno elétrico da região. A introdução de equipamentos avançados de controle e medição e inspetores profissionais, nacionais e estrangeiros, permite-nos atender às necessidades dos clientes.
- Muitos anos de experiência na indústria de fundição
- Prazos de entrega curtos e logística oportuna
- Fabricação precisa de amostras, alta eficiência de produção de ferramentas, economia de tempo e custo

Saiba mais sobre a fábrica OEM de fundição em areia
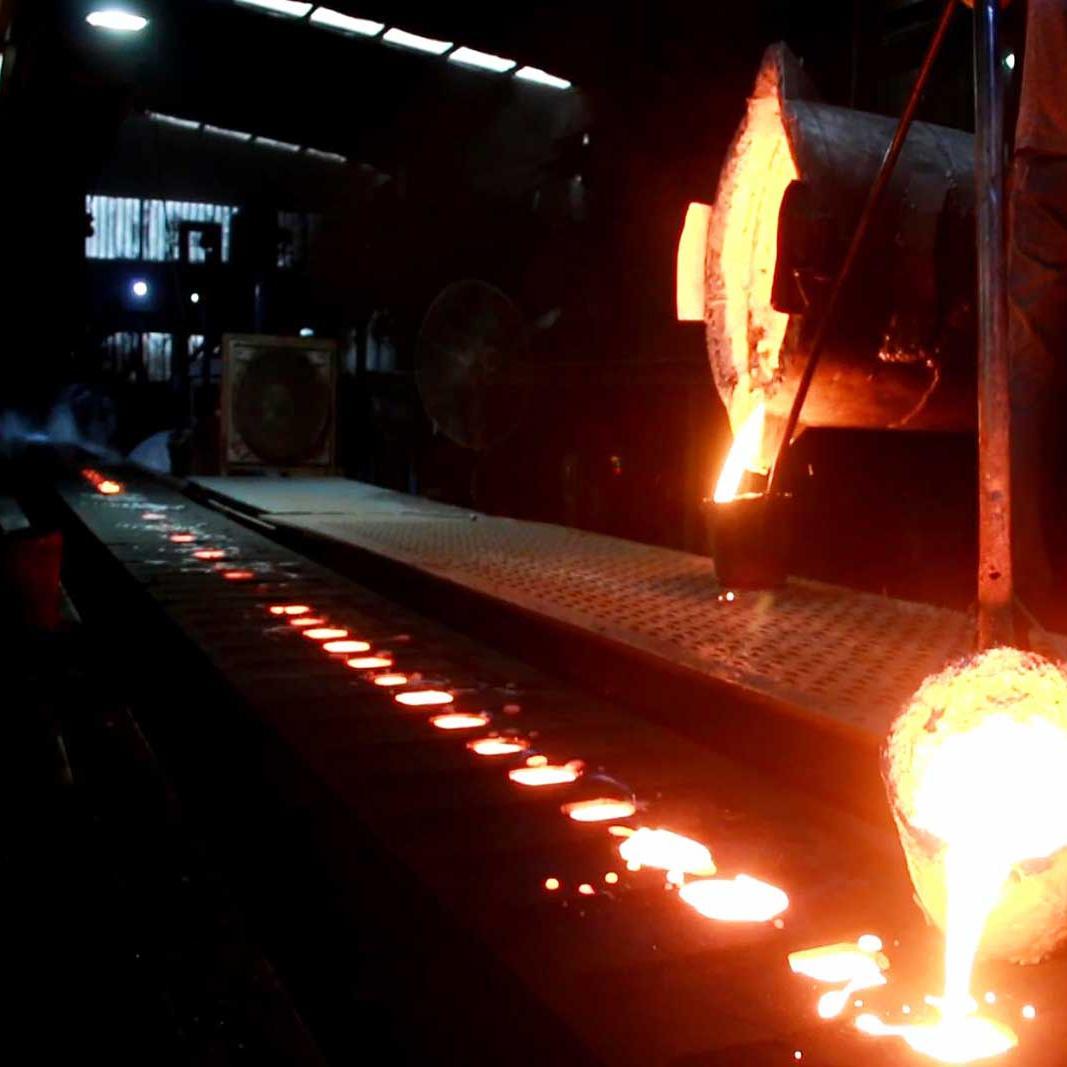
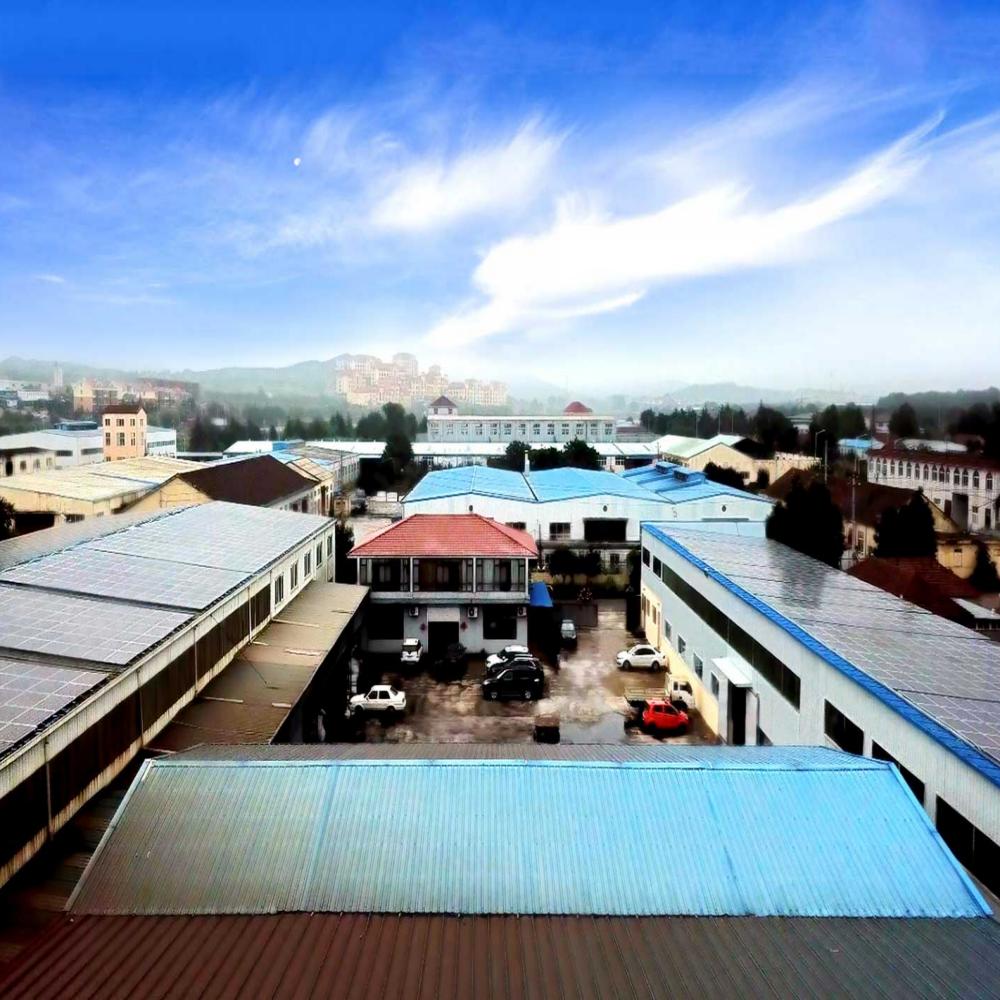
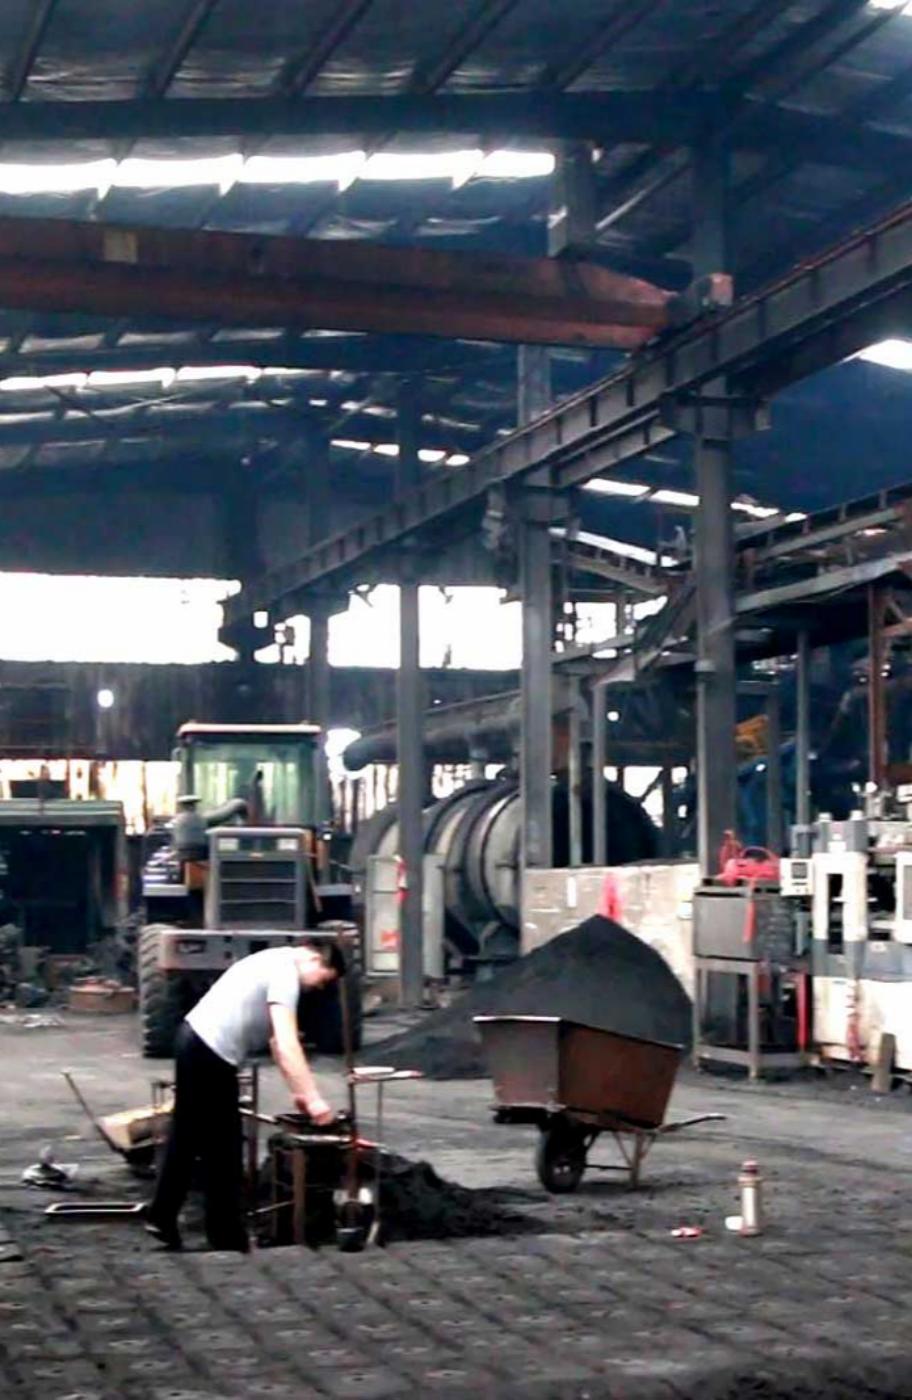
Qingdao Zhaoyuqi Machinery Co., Ltd. é um fabricante OEM profissional moderno de peças fundidas de ferro personalizadas, especializado em tecnologias de fundição de conchas e fundição em areia verde na China. A empresa está localizada em Qingdao, que é uma cidade portuária. A distância do porto ao nosso empreendimento é de apenas 1,5 horas. Somos especializados em fundição em areia personalizada há mais de vinte anos e somos o fornecedor preferido de peças fundidas para clientes nacionais e estrangeiros. Começamos com poucas pessoas e agora nossa equipe é formada por dezenas de trabalhadores. Nossa fundição, que está no setor há mais de duas décadas, domina o controle completo do processo, desde a preparação da areia, fabricação de moldes, vazamento até o acabamento, e é capaz de fornecer consistentemente peças fundidas de alto desempenho em uma variedade de materiais, incluindo ferro dúctil, ligas de ferro e aço carbono. Nossa principal vantagem competitiva reside na combinação perfeita de excelente qualidade e serviço orientado ao cliente. Temos certificação ISO9001 e CE, com 98% dos nossos produtos exportados para Europa, América e Sudeste Asiático, ganhando amplo reconhecimento de parceiros de longa data - marcas famosas. Todos os nossos produtos de fundição em areia cumprem rigorosamente a ISO 9001 e os principais padrões internacionais da indústria, e os testes internos que abrangem resistência à tração, resistência ao impacto e testes não destrutivos internos conquistaram a confiança do cliente a longo prazo. O grau de esferoidização da grafite em ferro fundido de alta resistência chega a mais de 90%. A maior parte das peças exportadas é utilizada em equipamentos industriais, bombas, acessórios elétricos, peças de máquinas agrícolas, transporte ferroviário, acessórios para navios e peças de reposição automotivas, etc. Com uma equipe técnica altamente qualificada, podemos ajustar rapidamente a formulação da mistura de moldagem e os parâmetros do processo de fundição de acordo com as necessidades individuais - desde testes em pequena escala até entregas em grande escala, oferecendo soluções econômicas que são idealmente adequadas às condições operacionais específicas do cliente. Em comparação com os nossos concorrentes, oferecemos soluções personalizadas mais flexíveis, prazos de entrega mais curtos e preços competitivos, bem como serviços pós-venda abrangentes, incluindo suporte 24 horas por dia, 7 dias por semana e uma garantia de 3 anos para todos os principais produtos. Bem-vindo a nós - entre em contato conosco!

Peças produzidas por fundição em modelos gaseificados são amplamente utilizadas em diversas indústrias
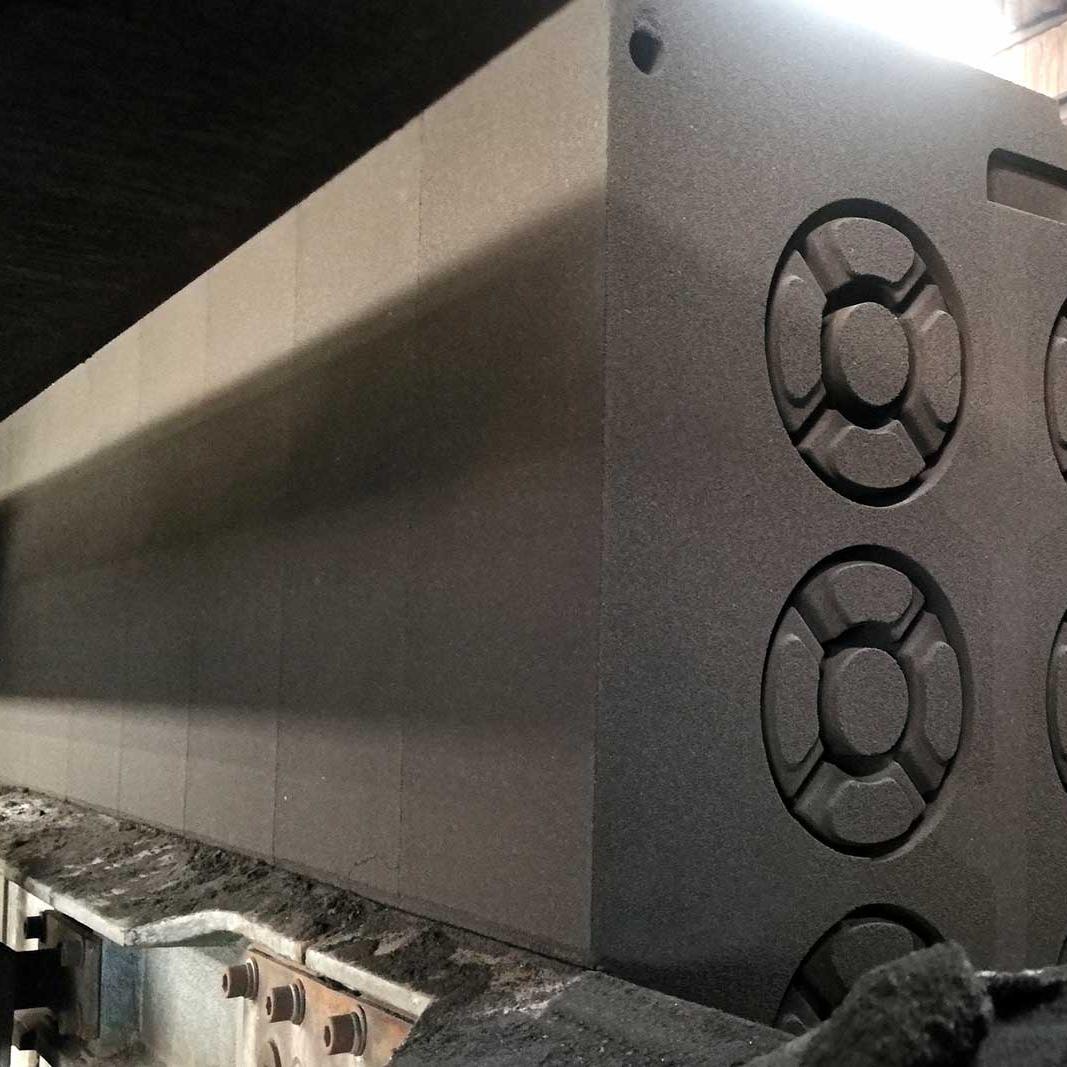
A fundição por gaseificação, também conhecida como fundição por cera perdida ou fundição totalmente queimada (EPC ou LFC, para abreviar), é uma tecnologia avançada de fundição verde de precisão que produz produtos próximos da forma final. Para a produção é utilizado poliestireno espumado (EPS), a partir do qual são feitos modelos sólidos idênticos à peça acabada. Este processo não requer abertura de moldes, remoção de modelos ou confecção de machos individuais. Depois que o bloco de espuma é revestido com um revestimento à prova de fogo e completamente seco, ele é colocado em areia de sílica seca não ligada, compactado por vibração 3D e estabilizado sob pressão negativa. Durante o vazamento, o fundido em alta temperatura gaseifica instantaneamente o modelo de espuma e preenche o espaço deixado pelo modelo evaporado, formando uma peça fundida acabada após o resfriamento e o endurecimento. Principais vantagens da fundição utilizando modelos gaseificados 1 Falta de separação de moldes, inclinações e núcleos de areia separados; as peças fundidas não apresentam rebarbas, deformações ou linhas de separação, o que reduz a quantidade de trabalho de limpeza em mais de 70%. 2 Capaz de produzir formas geométricas complexas em uma única operação: cavidades profundas, paredes finas, furos passantes irregulares e estruturas convexas-côncavas podem ser fundidas em um processo, simplificando bastante o design do produto. 3 A areia seca sem ligantes proporciona custos de regeneração extremamente baixos, menor geração de poeira e um ambiente de produção mais limpo em comparação com a fundição de argila e resina. 4 Processo tecnológico simplificado: são eliminadas as operações de confecção de machos, montagem de moldes, recuperação de modelos e reparo de moldes, o que facilita a implantação de linhas seriais automatizadas. 5 As tolerâncias mínimas de usinagem aumentam a utilização do material e reduzem os custos de processamento secundário; Uma linha de produção pode alternar com flexibilidade entre ferro fundido, aço e ligas de alumínio. Aplicações Típicas 1 Ferro dúctil (QT400-18, QT600-3): caixas de engrenagens, chassis de máquinas agrícolas, caixas de bombas, caixas de engrenagens, suportes de equipamentos de construção; 2 Componentes automotivos: blocos de motor, coletores de admissão, carcaças de eixo traseiro, carcaças de diferenciais; 3 Fundições de aço: corpos de válvulas pesadas, corpos de máquinas de mineração, elementos estruturais complexos resistentes ao desgaste; 4 Ligas de alumínio: carcaças de motores elétricos, carcaças de bombas de água, carcaças de válvulas multicanais de configuração complexa.

PROCESSO DE FUNDIÇÃO DE ESPUMA PERDIDA OEM - INTRODUÇÃO
Este processo é aplicável a peças fundidas de ferro dúctil QT400-18, QT600-3, ferro fundido cinzento, aço, alumínio e liga de cobre, especialmente para carcaças integradas com estruturas complexas de múltiplas cavidades. A precisão dimensional CT7–CT9 e a rugosidade superficial Ra6,3–25 µm são alcançadas, o que proporciona maior precisão geral em comparação com a fundição em argila, e a qualidade da superfície sob certas condições é comparável à fundição em casca. Princípio básico de moldagem Um único bloco de modelos de espuma de poliestireno (fundição, sistema de comporta e lucros colados em um único todo) é coberto com um revestimento resistente ao fogo para isolar da areia seca e remover os gases de pirólise formados quando a espuma queima. A areia seca não contém argila, resinas ou outros ligantes; grãos soltos de areia são compactados e fixados sob a ação da pressão negativa do vácuo, formando uma forma rígida. Quando o fundido de alta temperatura entra em contato com a espuma, ocorre rachadura térmica, evaporação e combustão do EPS. Um grande volume de gases é removido através dos poros do revestimento por um sistema de vácuo. O fundido preenche continuamente a cavidade do molde, substituindo o volume da espuma. Após o resfriamento, o vácuo é removido, a areia seca se desintegra espontaneamente e as peças fundidas podem ser removidas intactas. Sistema de Matérias-Primas 3.1 Materiais para Modelos de Poliestireno Expandido Grânulos de EPS: padrão para peças fundidas de ferro dúctil, ferro fundido cinzento e alumínio com densidade de 18–20 kg/m³. O tamanho do grânulo não deve exceder 1/9 da espessura mínima da parede da peça fundida, o coeficiente de pré-espuma deve ser de 40 a 60 vezes. Copolímero STMMA e EPMMA: utilizado especificamente para peças fundidas de aço para reduzir defeitos de carburação na superfície das peças fundidas. 3.2 Revestimento ignífugo Consiste em pó ignífugo (farinha de quartzo, bauxita, pó de zircão), aglutinante, agente de suspensão e aditivos funcionais. O revestimento é aplicado com pincel ou spray na superfície da espuma em 2 a 3 camadas e completamente seco em fornos de baixa temperatura. Impede a penetração do metal, suporta modelos de espuma, direciona os gases de pirólise e evita a entrada de areia na cavidade do molde. 3.3 Areia seca de fundição Areia de quartzo limpa e lavada, livre de umidade, argila e ligantes resinosos. Para metais ferrosos, utiliza-se areia grossa, para ligas de alumínio - areia fina. A areia residual não é contaminada por ligantes orgânicos e pode ser regenerada um número infinito de vezes após peneiramento e resfriamento. Processo Completo 4.1 Fabricação e Montagem de Modelos de Espuma Os grânulos de EPS são pré-espumados, curados e moldados em modelos de espuma individuais; para produtos de pequena escala, os modelos podem ser feitos em máquinas CNC a partir de folhas de espuma. Elementos de espuma separados (fundição, sprue bowl, alimentadores e lucros) são colados em um único bloco de modelo para eliminar lacunas nas juntas. 4.2 Aplicação de revestimento resistente ao fogo e secagem Todo o bloco do modelo é mergulhado ou pintado com spray com um revestimento especial para modelos gaseificados em 2-3 camadas e depois completamente seco em fornos de baixa temperatura. A umidade residual causará a formação de bolsas de gás durante o vazamento. 4.3 Compactação vibratória tridimensional em frasco a vácuo Instalar o frasco em mesa vibratória, assentar a camada inferior de areia com 50–100 mm de espessura e compactar por vibração; Colocar um bloco modelo de espuma completamente seco dentro do frasco; preenchimento camada por camada com areia seca com vibração triaxial síncrona (X/Y/Z) por 30–60 segundos para preencher completamente todas as cavidades internas, nervuras e pequenos furos; Selar a parte superior do frasco com filme plástico e conectar uma bomba de vácuo, estabilizando a pressão negativa no nível de -0,04...-0,08 MPa; a pressão atmosférica fixa a areia solta em uma forma rígida. 4.4 Vazamento Contínuo a Vácuo O vácuo é mantido enquanto ferro fundido, aço ou alumínio são vazados uniformemente. A espuma é continuamente gaseificada e o vácuo remove de forma síncrona os gases de combustão rachados, garantindo o enchimento estável do molde até que os lucros sejam completamente preenchidos. 4.5 Resfriamento, inclinação do frasco e extração Após as peças fundidas terem solidificado e resfriado completamente, o vácuo é desligado e a pressão negativa é removida. O frasco tomba; a areia seca não ligada desmorona espontaneamente, separando-se das peças fundidas. A areia residual é peneirada, resfriada e devolvida ao próximo ciclo produtivo. 4.6 Limpeza e Tratamento Térmico Remoção de sprues e almofadas de espuma integradas, jateamento para remover resíduos de revestimento das superfícies. As peças fundidas de ferro dúctil (QT400-18, QT600-3) são recozidas ou normalizadas conforme a necessidade, após o que passam por controle de propriedades dimensionais e mecânicas e são enviadas para armazenamento.
As peças fundidas em ferro fundido e aço de qualidade estável correspondem exatamente aos desenhos. Os prazos de entrega são sempre respeitados.
Alexei
ClienteDiferentes tecnologias de fundição permitem encomendar peças de qualquer complexidade. O suporte técnico é muito profissional.
Ivan
ClienteA fábrica realiza tanto pequenos pedidos experimentais quanto grandes lotes em massa.